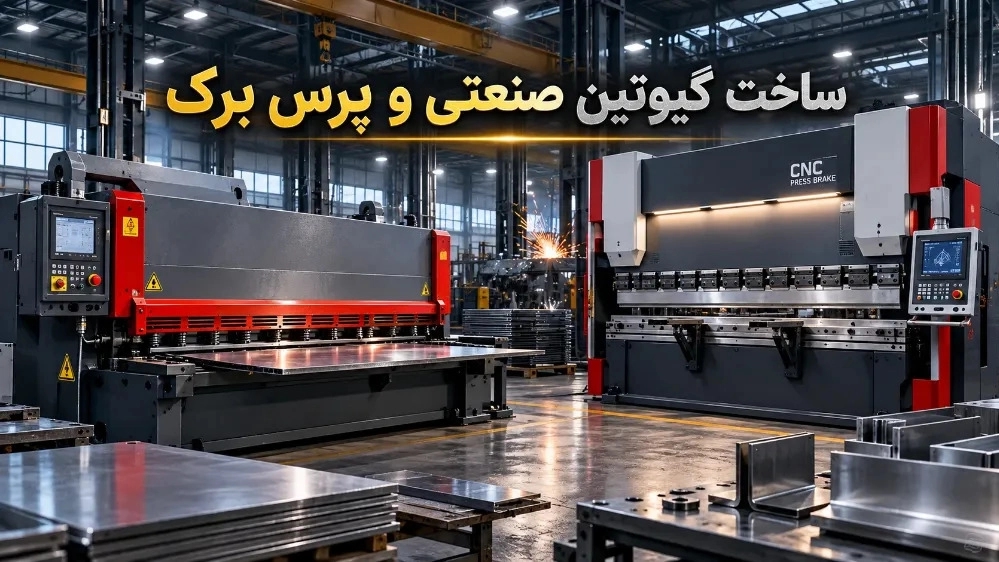
در صنایع فلزی، کیفیت برش ورق و دقت خمکاری نقش مهمی در تولید قطعات استاندارد، کاهش ضایعات و افزایش سرعت اجرای پروژهها دارد. به همین دلیل، استفاده از تجهیزات تخصصی مانند گیوتین صنعتی و پرس برک به یکی از نیازهای اساسی کارگاههای فلزکاری، کارخانههای تولید قطعات فلزی، صنایع ساختمانی و مجموعههای فعال در زمینه ساخت تجهیزات صنعتی تبدیل شده است.
ساخت گیوتین صنعتی و پرس برک زمانی اهمیت بیشتری پیدا میکند که یک مجموعه تولیدی به دنبال افزایش دقت، بهبود کیفیت محصولات و کاهش هزینههای تعمیر و نگهداری باشد. انتخاب دستگاه مناسب، طراحی اصولی، استفاده از قطعات باکیفیت و مونتاژ دقیق، عواملی هستند که بر عملکرد نهایی این تجهیزات تأثیر مستقیم میگذارند.
ماشین سازی سلطانی با تمرکز بر نیازهای صنایع فلزی، بهعنوان مجموعهای قابل بررسی برای سفارش و تهیه تجهیزات مرتبط با برش و خمکاری ورق شناخته میشود. انتخاب یک سازنده متخصص میتواند به خریداران کمک کند تا دستگاهی متناسب با ظرفیت تولید، ضخامت ورقهای مورد استفاده و شرایط کاری خود تهیه کنند.
در این مقاله، فرایند ساخت گیوتین صنعتی و پرس برک، کاربردهای این دستگاهها، عوامل مؤثر بر قیمت، نکات مهم هنگام سفارش و معیارهای انتخاب سازنده مناسب را بررسی میکنیم.
گیوتین صنعتی چیست و چه کاربردی دارد؟
گیوتین صنعتی دستگاهی برای برش مستقیم ورقهای فلزی است که با استفاده از تیغههای قدرتمند، ورق را در ابعاد موردنظر برش میدهد. این دستگاه در مدلهای مختلف مکانیکی، هیدرولیکی و سایر ساختارهای صنعتی طراحی میشود و انتخاب نوع مناسب آن به حجم تولید، ضخامت ورق و دقت موردنیاز بستگی دارد.
در فرایند ساخت گیوتین صنعتی، اجزای اصلی دستگاه باید بهگونهای طراحی و مونتاژ شوند که تیغهها در وضعیت مناسب قرار بگیرند و نیروی برش بهصورت کنترلشده به ورق منتقل شود.
مهمترین کاربردهای گیوتین صنعتی
گیوتین صنعتی در حوزههای مختلفی مورد استفاده قرار میگیرد، از جمله:
- برش ورقهای فولادی و آهنی
- آمادهسازی ورق برای ساخت قطعات فلزی
- تولید تجهیزات و سازههای صنعتی
- برش ورق در کارگاههای تابلو برق
- آمادهسازی ورق برای خمکاری با پرس برک
- تولید قطعات مورد استفاده در صنایع ساختمانی
- برش ورقهای مورد استفاده در ساخت کانال و تجهیزات تهویه
استفاده از گیوتین مناسب باعث میشود عملیات برش با سرعت بیشتر و کیفیت یکنواختتری انجام شود. همچنین، تنظیم صحیح دستگاه میتواند میزان پلیسه، خطای ابعادی و ضایعات تولید را کاهش دهد.
پرس برک چیست و چه نقشی در خمکاری ورق دارد؟
پرس برک یکی از تجهیزات مهم در صنعت شکلدهی فلزات است که برای خم کردن ورقهای فلزی در زاویهها و شکلهای مختلف استفاده میشود. این دستگاه با اعمال نیروی کنترلشده، ورق را میان سنبه و ماتریس قرار میدهد و آن را به شکل موردنظر درمیآورد.
در کنار ساخت گیوتین صنعتی، ساخت پرس برک نیز برای مجموعههایی که در زمینه تولید قطعات فلزی فعالیت دارند اهمیت زیادی دارد. بسیاری از قطعات صنعتی ابتدا با گیوتین برش داده میشوند و سپس با پرس برک به شکل نهایی میرسند.
کاربردهای اصلی پرس برک
پرس برک در صنایع متعددی کاربرد دارد:
- ساخت قطعات فلزی با خمهای دقیق
- تولید بدنه تابلوهای برق
- ساخت کابینتها و محفظههای فلزی
- تولید قطعات مورد استفاده در ماشینآلات
- ساخت تجهیزات صنعتی و ساختمانی
- تولید قطعات فلزی سفارشی
- خمکاری ورق برای ساخت کانالهای فلزی
پرس برک میتواند با توجه به نوع طراحی و تجهیزات کنترلی، برای خمکاری ساده یا عملیات پیچیدهتر مورد استفاده قرار گیرد. انتخاب تناژ، طول میز کار، نوع ابزار و سیستم کنترل باید براساس نیاز واقعی خط تولید انجام شود.
تفاوت گیوتین صنعتی و پرس برک چیست؟
با وجود اینکه هر دو دستگاه در صنایع ورقکاری مورد استفاده قرار میگیرند، وظیفه اصلی آنها متفاوت است.
گیوتین صنعتی برای جدا کردن ورق و ایجاد برش مستقیم طراحی شده است، درحالیکه پرس برک برای تغییر شکل ورق و ایجاد خم در زاویه مشخص کاربرد دارد.
برای مثال، هنگام ساخت یک تابلو برق فلزی، ابتدا ورق با گیوتین در ابعاد موردنیاز برش داده میشود. سپس قطعه برشخورده با استفاده از پرس برک خم میشود تا دیوارهها و بخشهای مختلف تابلو شکل بگیرند.
به همین دلیل، بسیاری از کارخانهها و کارگاههای فلزکاری به هر دو دستگاه نیاز دارند. هماهنگی ظرفیت گیوتین و پرس برک میتواند از ایجاد گلوگاه در خط تولید جلوگیری کند و بهرهوری مجموعه را افزایش دهد.
مراحل ساخت گیوتین صنعتی و پرس برک
فرایند ساخت گیوتین صنعتی و پرس برک به دانش فنی، طراحی مهندسی، انتخاب مواد مناسب و اجرای دقیق مراحل تولید نیاز دارد. هرگونه ضعف در طراحی یا مونتاژ میتواند بر دقت دستگاه، ایمنی اپراتور و طول عمر تجهیزات تأثیر بگذارد.
۱. بررسی نیازهای مشتری و ظرفیت تولید
نخستین مرحله، بررسی نوع فعالیت مشتری و مشخص کردن نیازهای خط تولید است. سازنده باید اطلاعاتی مانند ضخامت ورق، جنس فلز، طول قطعه، تعداد برش یا خم در هر شیفت و میزان دقت موردنیاز را بررسی کند.
در این مرحله، تعیین ظرفیت واقعی دستگاه اهمیت زیادی دارد؛ زیرا انتخاب دستگاه کوچکتر از نیاز تولید، موجب کاهش سرعت کار میشود و انتخاب ظرفیت بیش از حد نیاز نیز میتواند هزینه سرمایهگذاری را افزایش دهد.
۲. طراحی مهندسی دستگاه
پس از مشخص شدن نیازهای تولید، طراحی دستگاه انجام میشود. در ساخت گیوتین صنعتی، طراحی شاسی، مجموعه تیغهها، سیستم حرکتی و اجزای نگهدارنده باید با توجه به نیروی برش موردنیاز صورت بگیرد.
در ساخت پرس برک نیز استحکام فریم، نحوه انتقال نیرو، طول میز کار، حرکت رام و هماهنگی اجزای مکانیکی و هیدرولیکی اهمیت دارد.
طراحی اصولی باعث میشود دستگاه در شرایط کاری تعریفشده عملکرد مناسبی داشته باشد و از تغییر شکل ناخواسته اجزای اصلی جلوگیری شود.
۳. انتخاب مواد اولیه و قطعات
کیفیت مواد اولیه یکی از عوامل تعیینکننده در دوام تجهیزات صنعتی است. شاسی، تیغهها، قطعات انتقال نیرو، مجموعههای هیدرولیک و تجهیزات کنترلی باید متناسب با مشخصات فنی دستگاه انتخاب شوند.
در گیوتین، جنس و کیفیت تیغه و امکان تنظیم فاصله آنها بر کیفیت برش اثر میگذارد. در پرس برک نیز کیفیت سنبه و ماتریس، استحکام سازه و دقت سیستم حرکتی اهمیت زیادی دارد.
۴. ساخت شاسی و اجزای مکانیکی
شاسی دستگاه باید نیروی واردشده هنگام برش یا خمکاری را تحمل کند. به همین دلیل، برش قطعات سازهای، آمادهسازی سطوح، جوشکاری و ماشینکاری باید با دقت انجام شوند.
در ساخت گیوتین صنعتی، ناهمراستایی اجزای اصلی میتواند باعث کاهش کیفیت برش و افزایش استهلاک تیغه شود. در پرس برک نیز ضعف در استحکام فریم یا تنظیم نبودن مجموعه رام و میز، ممکن است دقت خمکاری را کاهش دهد.
۵. نصب سیستم هیدرولیک و تجهیزات کنترلی
در دستگاههای هیدرولیکی، انتخاب پمپ، سیلندر، شیرهای کنترل، شیلنگها و سایر اجزا باید متناسب با فشار و دبی موردنیاز انجام شود.
سیستم کنترل نیز باید امکان اجرای ایمن و قابلپیشبینی عملیات را فراهم کند. در مدلهای مجهز به کنترل عددی، برنامهریزی حرکت، تنظیم عمق خم و موقعیتگذاری قطعه میتواند با دقت بیشتری انجام شود.
۶. مونتاژ نهایی و تنظیم دستگاه
پس از آمادهسازی اجزا، مونتاژ نهایی انجام میشود. در این مرحله، تراز بودن دستگاه، تنظیم تیغهها، حرکت صحیح اجزای متحرک و عملکرد سیستمهای کنترلی بررسی میشود.
در پرس برک، همراستایی ابزارها و تنظیم حرکت رام اهمیت زیادی دارد. در گیوتین نیز فاصله تیغهها باید با جنس و ضخامت ورق مورد استفاده متناسب باشد.
۷. آزمایش عملکرد و کنترل کیفیت
پیش از تحویل، دستگاه باید مطابق مشخصات فنی توافقشده آزمایش شود. بررسی کیفیت برش، دقت خمکاری، عملکرد سیستم هیدرولیک، وضعیت تجهیزات حفاظتی و پایداری دستگاه از جمله مراحل مهم کنترل کیفیت هستند.
در این مرحله باید محدودیتهای عملکردی دستگاه نیز مشخص باشند تا اپراتور از ظرفیت مجاز تجهیزات آگاهی داشته باشد.
انواع گیوتین صنعتی و معیار انتخاب آنها
گیوتینهای صنعتی براساس مکانیزم عملکرد، ظرفیت برش و نوع کاربرد به دستههای مختلفی تقسیم میشوند.
گیوتین هیدرولیک
گیوتین هیدرولیک با استفاده از نیروی سیستم هیدرولیک، تیغه را حرکت میدهد. این نوع دستگاه برای بسیاری از کاربردهای صنعتی مناسب است و میتواند در ظرفیتهای مختلف تولید شود.
در انتخاب گیوتین هیدرولیک باید به طول برش، ضخامت و جنس ورق، توان سیستم، کیفیت تیغه و امکانات کنترلی توجه کرد.
گیوتین مکانیکی
گیوتین مکانیکی با استفاده از سازوکارهای مکانیکی، نیروی لازم برای برش را تأمین میکند. انتخاب این دستگاه به نوع کاربری، حجم تولید، وضعیت نگهداری و مشخصات فنی مدل بستگی دارد.
مقایسه گیوتین مکانیکی و هیدرولیکی باید بر اساس نیاز واقعی کارگاه انجام شود؛ زیرا نمیتوان یک مدل را برای تمام شرایط تولید بهترین گزینه دانست.
گیوتین متناسب با ضخامت ورق
یکی از مهمترین معیارها در ساخت گیوتین صنعتی، ظرفیت برش است. ضخامت قابلبرش تنها به قدرت موتور وابسته نیست، بلکه جنس ورق، استحکام ماده، طول برش و طراحی تیغهها نیز بر آن تأثیر دارند.
برای مثال، برش فولاد با استحکام بالا ممکن است به ظرفیت بیشتری نسبت به برش ورقهای نرمتر با ضخامت یکسان نیاز داشته باشد. بنابراین، هنگام سفارش باید مشخصات دقیق مواد اولیه به سازنده اعلام شود.
انواع پرس برک و ویژگیهای آنها
پرس برکها با توجه به سیستم تولید نیرو، روش کنترل و سطح اتوماسیون در مدلهای گوناگون عرضه میشوند.
پرس برک هیدرولیک
پرس برک هیدرولیک از سیستم هیدرولیک برای حرکت رام و اعمال نیروی خمکاری استفاده میکند. این دستگاهها در ظرفیتها و طولهای کاری متنوع ساخته میشوند و برای بسیاری از کاربردهای صنعتی مناسب هستند.
در انتخاب این مدل باید به تناژ، طول خم، سرعت کاری، دقت موقعیتگذاری و کیفیت تجهیزات هیدرولیک توجه شود.
پرس برک CNC
پرس برک CNC از سیستم کنترل عددی برای مدیریت پارامترهای خمکاری استفاده میکند. بسته به مدل و تعداد محورهای کنترلی، امکان تنظیم دقیقتر موقعیت قطعه، حرکت محورهای دستگاه و اجرای برنامههای تکرارشونده فراهم میشود.
این ویژگی برای کارخانههایی که قطعات متنوع یا سفارشهای تکراری تولید میکنند، اهمیت زیادی دارد. البته هزینه خرید، آموزش اپراتور و خدمات فنی سیستم کنترل نیز باید در تصمیمگیری لحاظ شود.
انتخاب تناژ مناسب پرس برک
تناژ پرس برک باید با توجه به جنس ورق، ضخامت، طول خم و دهانه ماتریس تعیین شود. افزایش ضخامت یا طول خم معمولاً نیروی موردنیاز را افزایش میدهد.
انتخاب تناژ صرفاً بر اساس ضخامت ورق، بدون توجه به طول خم و ابزار مصرفی، میتواند به دستگاه یا قطعه کار آسیب برساند. به همین دلیل، بهتر است محاسبات ظرفیت پیش از سفارش توسط افراد متخصص انجام شود.
مزایای سفارش ساخت گیوتین صنعتی و پرس برک متناسب با نیاز تولید
سفارش دستگاه متناسب با شرایط واقعی کارگاه میتواند مزایای متعددی داشته باشد.
افزایش دقت و کیفیت تولید
وقتی ظرفیت، ابزار و سیستم کنترل دستگاه متناسب با نوع قطعات انتخاب شوند، احتمال خطا در برش و خمکاری کاهش پیدا میکند. این موضوع بهخصوص در تولید قطعاتی که باید در کنار یکدیگر مونتاژ شوند، اهمیت دارد.
کاهش ضایعات ورق
تنظیم صحیح تیغههای گیوتین و انتخاب ابزار مناسب پرس برک میتواند از ایجاد خطاهای ابعادی و دوبارهکاری جلوگیری کند. کاهش ضایعات در بلندمدت به مدیریت بهتر هزینه مواد اولیه کمک میکند.
بهبود سرعت خط تولید
هماهنگی میان دستگاههای برش و خمکاری باعث میشود قطعات با توقف کمتر میان مراحل تولید جابهجا شوند. همچنین، استفاده از تجهیزات کنترلی مناسب میتواند زمان تنظیم دستگاه و تکرار عملیات را کاهش دهد.
امکان انتخاب مشخصات فنی مناسب
هنگام سفارش ساخت گیوتین صنعتی و پرس برک، بررسی نیازهای تولید این فرصت را فراهم میکند که طول کار، ظرفیت، تجهیزات کنترلی و سایر ویژگیها متناسب با کاربرد موردنظر تعیین شوند.
مدیریت هزینههای نگهداری
دسترسی به قطعات مصرفی، امکان سرویسکاری اصولی و آموزش اپراتورها در کاهش هزینههای تعمیرات نقش دارند. البته میزان صرفهجویی به کیفیت ساخت، شرایط بهرهبرداری و برنامه نگهداری بستگی دارد.
عوامل مؤثر بر قیمت ساخت گیوتین صنعتی و پرس برک
قیمت ساخت گیوتین صنعتی و پرس برک به مجموعهای از عوامل فنی و اقتصادی وابسته است. به همین دلیل، اعلام قیمت دقیق بدون مشخص بودن مشخصات دستگاه امکانپذیر نیست.
ظرفیت و ابعاد دستگاه
طول برش گیوتین، ضخامت قابلبرش، تناژ پرس برک و طول خم از عوامل مهم تعیینکننده قیمت هستند. دستگاههای بزرگتر معمولاً به سازه مستحکمتر و تجهیزات قدرتمندتری نیاز دارند.
نوع سیستم حرکتی و هیدرولیک
نوع سیستم انتقال نیرو، کیفیت پمپ و شیرها، مشخصات سیلندرها و تجهیزات جانبی بر هزینه ساخت تأثیر میگذارند. انتخاب این قطعات باید با توجه به عملکرد موردانتظار انجام شود.
تجهیزات کنترلی
دستگاههای مجهز به کنترل عددی و امکانات موقعیتگذاری پیشرفته ممکن است هزینه بیشتری نسبت به مدلهای سادهتر داشته باشند. بااینحال، برای تولید قطعات پیچیده یا سفارشهای تکراری، امکانات کنترلی میتوانند بهرهوری را افزایش دهند.
کیفیت مواد اولیه و قطعات
کیفیت فولاد مصرفی در شاسی، تیغهها، ابزارهای خمکاری و اجزای هیدرولیک از عوامل مؤثر بر هزینه نهایی است. ارزیابی دستگاه باید علاوه بر قیمت اولیه، هزینه نگهداری و عمر مفید موردانتظار را نیز در نظر بگیرد.
نصب، آموزش و خدمات پس از فروش
هزینه حمل، نصب، راهاندازی، آموزش اپراتور و تأمین قطعات یدکی ممکن است در پیشنهادهای فروش متفاوت باشد. بهتر است پیش از عقد قرارداد، محدوده خدمات و تعهدات سازنده بهصورت شفاف مشخص شود.
چرا انتخاب ماشین سازی سلطانی برای تهیه تجهیزات برش و خمکاری اهمیت دارد؟
برای خرید تجهیزات صنعتی، انتخاب سازنده باید بر پایه مشخصات فنی، کیفیت ساخت و شفافیت در ارائه خدمات انجام شود. ماشین سازی سلطانی میتواند یکی از مجموعههایی باشد که خریداران برای بررسی و استعلام ساخت گیوتین صنعتی و پرس برک مدنظر قرار میدهند.
پیش از سفارش به ماشین سازی سلطانی، بهتر است نیازهای تولید خود را بهطور دقیق مشخص کنید و درباره ظرفیت دستگاه، کیفیت قطعات، زمان تحویل، شرایط نصب و خدمات فنی اطلاعات بگیرید.
بررسی نیاز واقعی پیش از سفارش
اگر در کارگاه خود با ورقهای ضخیم کار میکنید یا به برشهای مکرر در طولهای مشخص نیاز دارید، باید ظرفیت گیوتین را بر اساس شرایط واقعی انتخاب کنید. برای خمکاری نیز تناژ، طول میز، ابزار و نوع قطعات تولیدی اهمیت دارند.
ماشین سازی سلطانی در فرایند بررسی سفارش باید بتواند مشخصات فنی موردنیاز را با کاربرد دستگاه تطبیق دهد و اطلاعات روشنی درباره قابلیتهای محصول ارائه کند.
توجه به کیفیت ساخت و قطعات
کیفیت شاسی، تیغهها، سیستم هیدرولیک، تجهیزات کنترل و روش مونتاژ از مهمترین معیارهای ارزیابی یک دستگاه صنعتی هستند. بررسی مشخصات فنی مکتوب و امکان مشاهده نمونهکارهای مرتبط میتواند به تصمیمگیری آگاهانهتر کمک کند.
شفافیت در قرارداد و خدمات
پیش از نهایی کردن سفارش از ماشین سازی سلطانی، مواردی مانند مشخصات دقیق دستگاه، ظرفیت اسمی، تجهیزات همراه، شرایط پرداخت، زمان تحویل، ضمانت و خدمات پس از فروش را در قرارداد مشخص کنید.
توجه به این موارد به خریدار کمک میکند تا با آگاهی بیشتر سرمایهگذاری کند و از بروز اختلاف درباره امکانات یا تعهدات طرفین جلوگیری شود.
نکات مهم پیش از سفارش ساخت گیوتین صنعتی و پرس برک
برای اینکه دستگاه خریداریشده با نیازهای کارگاه هماهنگ باشد، بهتر است پیش از سفارش موارد زیر بررسی شوند:
- نوع ورق مصرفی و میزان استحکام آن
- حداقل و حداکثر ضخامت ورق
- طول موردنیاز برای برش یا خمکاری
- تعداد قطعات تولیدی در هر شیفت
- دقت ابعادی موردنیاز
- فضای نصب و شرایط برق کارگاه
- امکانات موردنیاز برای کنترل دستگاه
- دسترسی به قطعات مصرفی و خدمات فنی
- هزینههای نگهداری و آموزش اپراتور
- شرایط ایمنی و تجهیزات حفاظتی
ارائه این اطلاعات به سازنده کمک میکند تا دستگاه متناسب با کاربرد موردنظر پیشنهاد شود. همچنین، دریافت پیشنهاد فنی مکتوب امکان مقایسه دقیقتر گزینهها را فراهم میکند.
نگهداری اصولی گیوتین صنعتی و پرس برک
حتی بهترین دستگاه صنعتی نیز بدون نگهداری مناسب نمیتواند در طول زمان عملکرد مطلوب خود را حفظ کند. سرویس منظم و استفاده صحیح از تجهیزات، از عوامل مهم افزایش طول عمر دستگاه هستند.
نگهداری گیوتین صنعتی
در نگهداری گیوتین باید وضعیت تیغهها، فاصله میان آنها، اتصالات، سیستم هیدرولیک و تجهیزات حفاظتی بهصورت دورهای بررسی شود. کند شدن تیغهها یا تنظیم نبودن فاصله آنها میتواند کیفیت برش را کاهش دهد.
همچنین، باید از برش موادی که خارج از ظرفیت تعریفشده دستگاه هستند خودداری شود. تمیز نگه داشتن سطوح کاری و بررسی نشتی روغن نیز در برنامه سرویس اهمیت دارد.
نگهداری پرس برک
در پرس برک، بررسی وضعیت سنبه و ماتریس، کنترل سیستم هیدرولیک، بازبینی اتصالات و اطمینان از عملکرد صحیح سیستم کنترل ضروری است.
ابزارهای آسیبدیده یا نامناسب میتوانند باعث ایجاد خمهای غیردقیق شوند. به همین دلیل، استفاده از ابزار متناسب با ضخامت و جنس ورق و رعایت دستورالعمل سازنده اهمیت دارد.
رعایت نکات ایمنی
اپراتور باید پیش از کار با دستگاه آموزش ببیند و با محدوده مجاز عملکرد آن آشنا باشد. استفاده از تجهیزات حفاظتی، رعایت فاصله ایمن از بخشهای متحرک و جلوگیری از دسترسی به نقاط خطرناک ضروری است.
هرگونه سرویس یا تعمیر باید مطابق دستورالعمل ایمنی انجام شود و پیش از مداخله در سیستمهای مکانیکی یا هیدرولیکی، دستگاه در وضعیت ایمن قرار گیرد. سیستمهای حفاظتی و توقف اضطراری نیز باید بهطور منظم بررسی شوند.
جمعبندی: سفارش ساخت گیوتین صنعتی و پرس برک از ماشین سازی سلطانی
ساخت گیوتین صنعتی و پرس برک یکی از بخشهای مهم توسعه خطوط تولید در صنایع فلزی است. گیوتین با برش دقیق ورق و پرس برک با خمکاری کنترلشده، امکان تولید قطعات متنوع و استاندارد را فراهم میکنند.
انتخاب دستگاه مناسب باید بر اساس جنس و ضخامت ورق، طول برش یا خم، حجم تولید، امکانات کنترلی، کیفیت قطعات و هزینه نگهداری انجام شود. توجه به این معیارها میتواند از خرید تجهیزات نامتناسب جلوگیری کند و بهرهوری کارگاه را بهبود دهد.
اگر قصد تجهیز یا توسعه کارگاه فلزکاری خود را دارید، ماشین سازی سلطانی میتواند یکی از گزینههای شما برای بررسی و استعلام ساخت گیوتین صنعتی و پرس برک باشد. پیش از ثبت سفارش، مشخصات فنی دستگاه، شرایط تحویل، ضمانت و خدمات پس از فروش را بررسی کنید تا انتخابی متناسب با نیازهای تولیدی خود داشته باشید.
برای شروع فرایند سفارش، مشخصات ورقهای مصرفی، ظرفیت موردنیاز و ابعاد قطعات خود را آماده کنید و از ماشین سازی سلطانی درباره امکان ساخت دستگاه متناسب با نیازتان استعلام بگیرید.
انتخاب میان این دو مدل به حجم تولید، نوع کاربری، ظرفیت موردنیاز، هزینه نگهداری و مشخصات فنی دستگاه بستگی دارد.
تناژ، طول خم، نوع سیستم حرکتی، تجهیزات کنترل، ابزارهای همراه و کیفیت قطعات در تعیین قیمت پرس برک تأثیر دارند.
پرس برک دستگاهی برای خمکاری ورقهای فلزی است که با اعمال نیروی کنترلشده، ورق را به زاویه یا شکل موردنظر درمیآورد.